เมื่อผู้แปรรูปคอยล์เผชิญข้อร้องเรียนเรื่องความเรียบ คำว่าเครื่องดัดตรง (straightener) และเครื่องปรับเรียบ (leveler) บางครั้งถูกใช้ราวกับมีความหมายเดียวกัน ในการตัดสินใจซื้อ ทางลัดนี้อาจก่อให้เกิดความคลาดเคลื่อนที่มีราคาแพง การเลือกที่ถูกต้องส่งผลต่อความน่าเชื่อถือของสายการผลิตในการป้อนอุปกรณ์ถัดไป ประสิทธิภาพของแถบที่ผ่านการแปรรูปในขั้นตอนต่อไป และปริมาณงานซ่อมหรืองานคัดแยกที่หลีกเลี่ยงได้ซึ่งศูนย์บริการต้องแบกรับ
ทั้งสองเครื่องใช้การดัดแบบควบคุมผ่านลูกกลิ้ง อย่างไรก็ตาม หน้าที่ทางเทคโนโลยีที่ตั้งใจไว้อาจแตกต่างกัน ผู้ซื้อต้องเริ่มจากสภาพของวัสดุและผลลัพธ์ที่ต้องการ — ไม่ใช่จากชื่อเครื่องที่คุ้นเคย คู่มือปฏิบัตินี้อธิบายความแตกต่าง คำถามสำคัญในการระบุสเปก และวิธีวางการเลือกให้เข้ากับสายการผลิตแปรรูปคอยล์ทั้งสาย
ชื่อที่ทับซ้อนกัน แต่เทคโนโลยีต้องมาก่อน
ศัพท์ของเครื่องจักรไม่ได้มาตรฐานสมบูรณ์ในอุตสาหกรรม ผู้ผลิตรายหนึ่งอาจใช้คำว่าเครื่องดัดตรงสำหรับโมดูลแก้ไขแบบกะทัดรัด อีกรายอาจอธิบายโครงแบบที่ใหญ่กว่าว่าเป็นโมดูลดัดตรงหรือปรับเรียบ ด้วยเหตุนี้ชื่อเพียงอย่างเดียวจึงไม่ใช่ข้อกำหนดทางเทคนิค
จุดเริ่มต้นที่เป็นประโยชน์คือการระบุข้อบกพร่องหรือความเสี่ยงทางเทคโนโลยี ม้วนขาเข้านำความโค้งจากม้วนตามยาว (coil set) มาด้วยหรือไม่? แถบเบี่ยง โก่งขวาง หรือมีพฤติกรรมไม่สม่ำเสมอเมื่อมาถึงเครื่องตัด เครื่องปั๊ม สถานีเชื่อม หรือเครื่องม้วนเก็บหรือไม่? ผู้แปรรูปต้องการแผ่นที่เรียบกว่าอย่างเห็นได้ชัดเพื่อการเรียงซ้อน การผลิต หรือขั้นตอนต่อไปที่อ่อนไหวหรือไม่? คลื่นขอบ (edge wave) การนูนกลาง (center buckle) ความเสียหายเฉพาะที่ ความเค้นตกค้าง สภาพผิว และความแปรปรวนของวัสดุ ล้วนชี้ไปยังระดับการควบคุมทางเทคโนโลยีที่ต่างกัน
ไม่มีโมดูลแก้ไขแบบลูกกลิ้งใดควรหวังแก้ทุกสภาพขาเข้า เกรดวัสดุ ช่วงความหนา ความกว้างแถบ ลักษณะการคราก (yield) น้ำหนักม้วน ความอ่อนไหวของผิว และความเรียบเป้าหมายต้องพิจารณาร่วมกัน สำหรับการใช้งานที่เข้มงวด โซลูชันขั้นสุดท้ายต้องยืนยันด้วยวิศวกรรมเฉพาะโครงการเสมอ
เครื่องดัดตรงมักถูกเลือกเมื่อใด
เครื่องดัดตรงมักถูกเลือกเมื่อข้อกำหนดหลักคือลดความโค้งจากม้วนหรือปรับปรุงวิธีที่แถบนำเสนอตัวเมื่อเข้าสู่ขั้นตอนถัดไปของสายการผลิต โดยการดัดแถบซ้ำๆ ในทิศทางสลับกัน ช่วยให้วัสดุเสถียรขึ้นในการป้อน การนำทาง การตัด หรือการม้วนเก็บ เป้าหมายมักเป็นการเดินแถบที่น่าเชื่อถือมากขึ้น มากกว่าผลลัพธ์ความเรียบของแผ่นที่เข้มงวดที่สุด
เมื่อใดเครื่องดัดตรงคุ้มค่าทางเศรษฐกิจ
โมดูลดัดตรงอาจเป็นทางเลือกที่สมเหตุสมผลเมื่อวัสดุขาเข้าค่อนข้างสม่ำเสมอและกระบวนการถัดไปต้องการเพียงการป้อนที่เสถียร ตัวอย่าง: โมดูลขาเข้าก่อนกระบวนการอื่น สายการผลิตที่ผลิตภัณฑ์ยังอยู่ในรูปแถบ หรือการใช้งานที่ความเรียบตามที่ลูกค้าต้องการอยู่ในระดับปานกลาง นอกจากนี้ยังอาจเป็นส่วนที่ใช้งานได้จริงของผังการป้อนม้วนที่กว้างขึ้นเมื่อทีมเทคนิคกำหนดรูปตกค้างที่ยอมรับได้ไว้แล้ว
ทั้งนี้ไม่ได้หมายความว่าเครื่องดัดตรงคือคำตอบ "พื้นฐาน" สำหรับทุกม้วน เกรดความแข็งแรงสูง แถบกว้าง ข้อกำหนดผิวเข้มงวด และความแปรปรวนของสภาพม้วนขาเข้า อาจเปลี่ยนการคำนวณ ผู้ซื้อควรถามว่าคาดหวังให้อุปกรณ์แก้ไขข้อบกพร่องใด และจะวัดผลลัพธ์หลังขั้นตอนถัดไปอย่างไร — ไม่ใช่แค่ว่าเครื่องถูกอธิบายว่าเป็นเครื่องดัดตรงหรือไม่
เครื่องปรับเรียบควบคุมอะไร
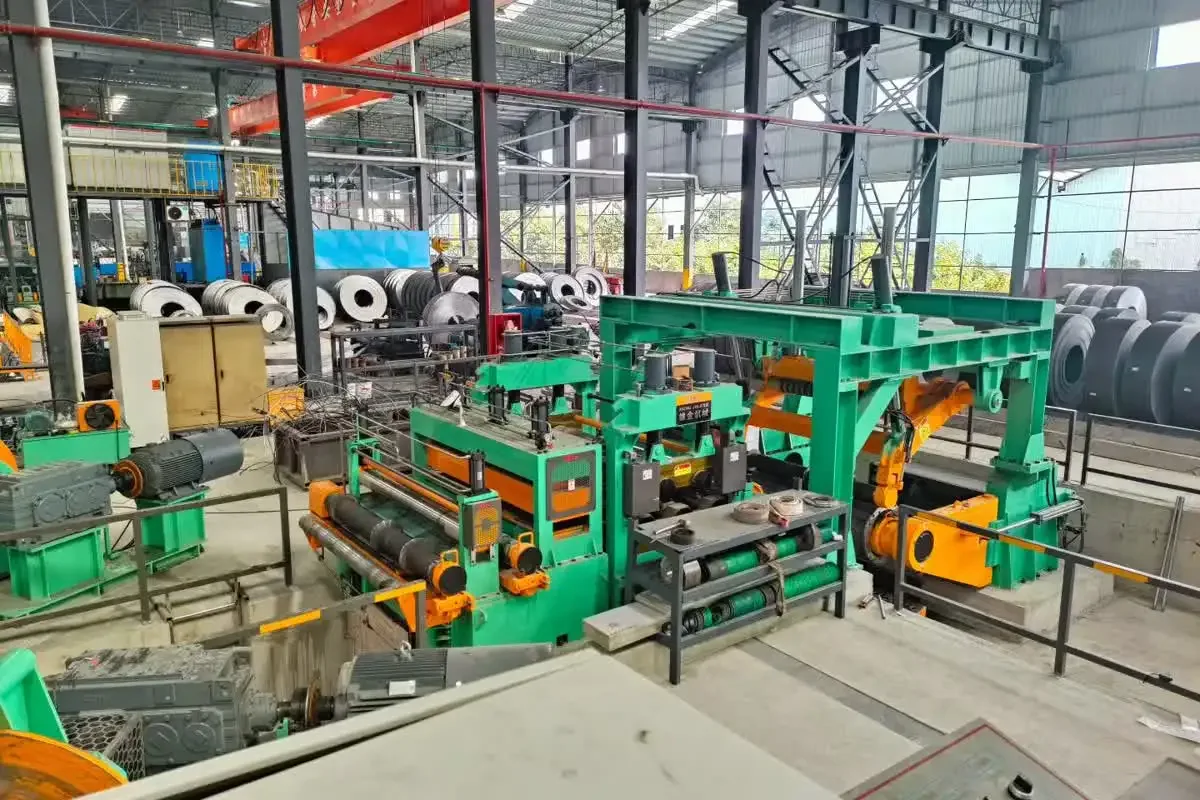
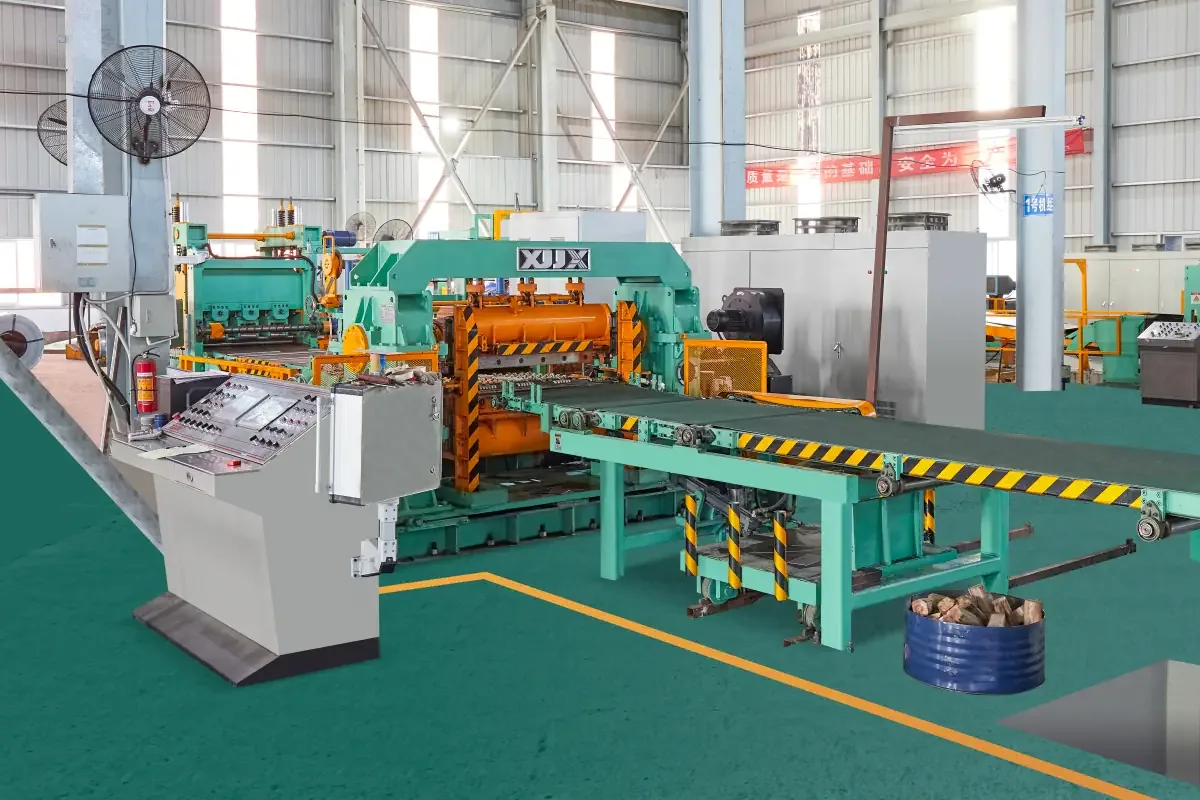
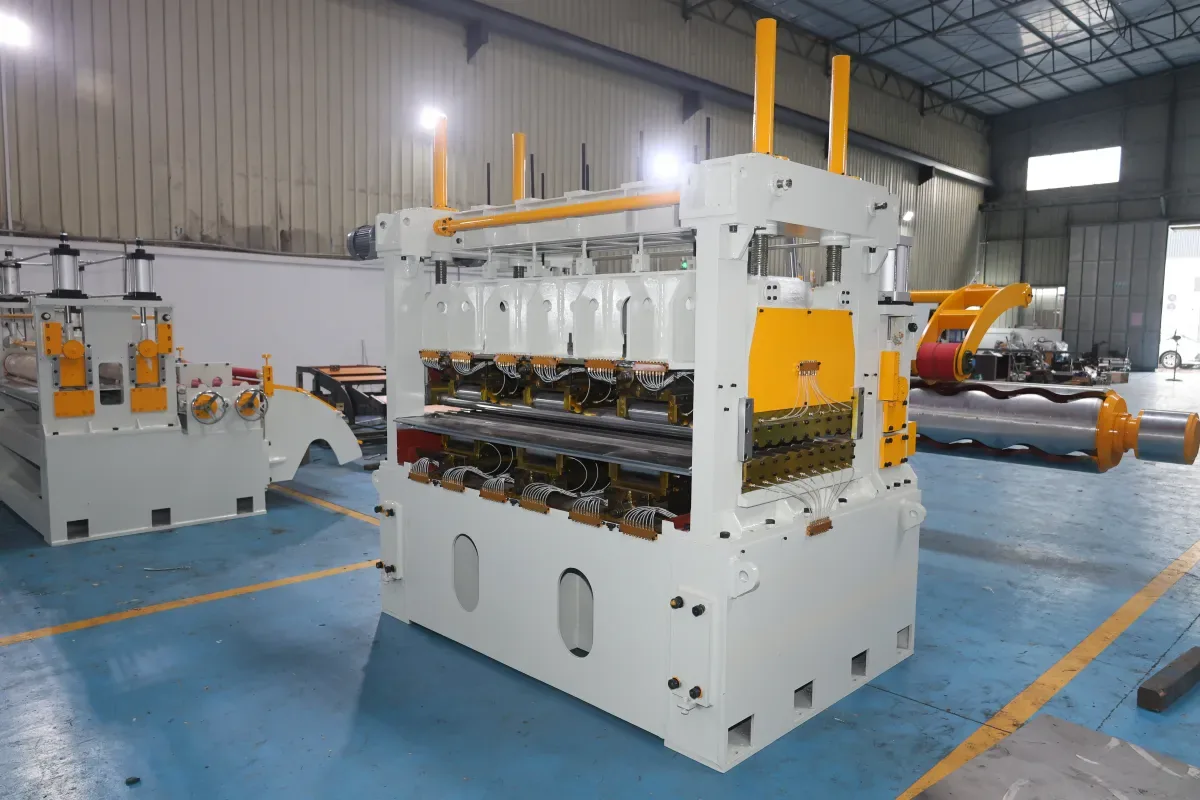
เครื่องปรับเรียบมักถูกเลือกเมื่อสายการผลิตต้องการการควบคุมรูปร่างและความเรียบของแถบอย่างตั้งใจมากขึ้น การจัดวางลูกกลิ้ง กลยุทธ์การรองรับ ช่วงการปรับ และวิธีการควบคุม ถูกออกแบบรอบการสร้างการเสียรูปที่ควบคุมได้ทั่วทั้งแถบ เป้าหมายคือจัดการความเค้นตกค้างอย่างมีประสิทธิภาพมากขึ้น เพื่อให้วัสดุที่ผ่านการแปรรูปทำงานได้สม่ำเสมอมากขึ้นในงานถัดไป
เครื่องปรับเรียบ 4HI เป็นตัวอย่างของโมดูลปรับเรียบแบบลูกกลิ้ง การจัดวางลูกกลิ้งที่แม่นยำ การออกแบบการรองรับ ช่วงวัสดุที่ใช้ได้ และความคาดหวังความเรียบขั้นสุดท้ายต้องยืนยันสำหรับแต่ละโครงการ
เรียบไม่ได้แปลว่าตรงด้วยตา
แถบอาจดูตรงตามยาวขณะที่ยังมีปัญหารูปร่างที่ปรากฏหลังการตัด การเรียงซ้อน การตัดเปล่า (blanking) การขึ้นรูป หรือการเชื่อม แผ่นอาจวางค่อนข้างเรียบในจุดหนึ่งแต่ตอบสนองต่างออกไปเมื่อขั้นตอนถัดไปปลดปล่อยความเค้นตกค้าง ด้วยเหตุนี้ผู้ที่ต้องการความเรียบที่เชื่อถือได้ต้องกำหนดสภาวะสุดท้ายของแถบหรือแผ่น ไม่ใช่แค่รูปลักษณ์ที่ออกจากเครื่อง
ข้อกำหนดการปรับเรียบยิ่งสำคัญเมื่อวัสดุจะถูกตัดเป็นแผ่น ป้อนขั้นตอนการผลิต หรือผ่านอุปกรณ์ที่ต้องการขาเข้าที่เสถียรและทำซ้ำได้ ในสายการผลิตตัดแผ่น โมดูลปรับเรียบต้องพิจารณาร่วมกับการควบคุมขาเข้า วิธีการตัด การลำเลียงออก และการเรียงซ้อน โครงแบบที่เหมาะสมขึ้นอยู่กับทั้งเส้นทางเทคโนโลยี ไม่ใช่เครื่องโดดๆ เครื่องเดียว
เปรียบเทียบเส้นทางเทคโนโลยีถัดไป ไม่ใช่แค่โมดูลลูกกลิ้ง
สำหรับผู้แปรรูปคอยล์ การเลือกระหว่างเครื่องปรับเรียบกับเครื่องดัดตรงต้องผูกโดยตรงกับมูลค่าที่สร้างหลังโมดูลแก้ไข สายการผลิตที่ผลิตแถบเพื่อม้วนเก็บมีลำดับความสำคัญต่างจากสายที่ผลิตแผ่นเพื่อการเรียงซ้อนแบบควบคุม ลูกค้าที่ป้อนเครื่องปั๊ม ระบบเลเซอร์ หรือขั้นตอนการผลิต อาจมีค่าความคลาดเคลื่อนรูปร่างตกค้างต่างจากลูกค้าแผ่นสต็อกทั่วไป
ตัวอย่างเช่น สายการผลิตตัดแผ่นแบบบูรณาการขนาด 1850 มม. สำหรับเหล็กยานยนต์และเหล็กชุบสังกะสีต้องประเมินเป็นระบบ: สภาพม้วนขาเข้า ข้อกำหนดการปรับเรียบ คุณภาพการตัด การจัดการแผ่นสำเร็จรูป และการใช้ต่อของลูกค้าต้องหารือร่วมกัน ในทำนองเดียวกัน สายการผลิต flying shear ความเร็วสูงแบบ 1650 ต้องการให้โมดูลแก้ไขและการป้อนสอดคล้องกับวิธีการผลิตที่เลือก แทนที่จะมองเครื่องตัดเป็นการซื้อแยก
มุมมองเชิงระบบนี้ยังหลีกเลี่ยงปัญหาการเสนอราคาที่พบบ่อย: การระบุเครื่องจากความหนาพิกัดเพียงอย่างเดียว ความหนาสำคัญ แต่ไม่ได้อธิบายความแข็งแรง ความกว้าง สภาพผิว รูปทรงม้วน หรือความคาดหวังคุณภาพสุดท้าย ม้วนสองม้วนที่มีความหนาพิกัดเท่ากันอาจต้องการการจัดการที่ต่างกันมาก
คำถามหกข้อของผู้ซื้อที่ช่วยให้เลือกอุปกรณ์ดีขึ้น
- จะแปรรูปวัสดุอะไร? กำหนดตระกูลเกรด สภาพ ลักษณะความแข็งแรงโดยประมาณ ช่วงความหนาและความกว้าง และความอ่อนไหวของผิว
- ม้วนขาเข้าเป็นอย่างไร? อธิบายความโค้งจากม้วน การโก่งขวาง คลื่นขอบ การนูนกลาง ความเสียหายเฉพาะที่ และความถี่ของสภาวะเหล่านั้น
- ผลลัพธ์สุดท้ายที่ต้องการคืออะไร? กำหนดว่าเป้าหมายคือการป้อนที่เสถียร ความโค้งจากม้วนที่ลดลง ความเรียบของแผ่นที่ดีขึ้น การเรียงซ้อนแบบควบคุม หรือข้อกำหนดการผลิตในขั้นตอนถัดไป
- หลังการแก้ไขเกิดอะไรขึ้น? ระบุว่าแถบจะถูกตัด ม้วนเก็บ ตัดตามยาว เชื่อม ตัดเปล่า ขึ้นรูป หรือจ่ายเป็นแผ่น
- จะตรวจสอบคุณภาพอย่างไร? ตกลงวิธีรับมอบที่เป็นจริง การตรวจสอบด้วยสายตา เกณฑ์ความเรียบ และประสิทธิภาพในขั้นตอนถัดไปไม่ได้เท่ากันเสมอ
- การผลิตแปรปรวนแค่ไหน? สายการผลิตที่สลับวัสดุ ความกว้าง และคำสั่งผลิต ได้ประโยชน์จากวินัยการปรับตั้งที่ชัดเจนและสูตรที่ทำซ้ำได้
คำถามเหล่านี้ให้ข้อมูลที่ผู้ผลิตอุปกรณ์ต้องการเพื่อเสนอแนวคิดสายการผลิตที่เหมาะสม และยังช่วยให้ผู้ซื้อเปรียบเทียบใบเสนอราคาตามขอบเขตเทคโนโลยี แทนที่จะเปรียบเทียบแค่ชื่อเครื่องที่เด่น
การออกแบบสายการผลิตและการควบคุมส่งผลต่อผลลัพธ์
เครื่องปรับเรียบหรือเครื่องดัดตรงไม่ได้ทำงานลำพัง ลักษณะของเครื่องคลายม้วน การนำทางขาเข้า ความตึงของแถบ ลูกกลิ้งกด การควบคุมลูป การหล่อลื่นหรือการป้องกันผิว จังหวะการตัด และการจัดการขาออก ล้วนมีอิทธิพลต่อการเคลื่อนที่ของวัสดุและรูปลักษณ์ของผลิตภัณฑ์สุดท้าย การจัดแนวที่ไม่ดีหรือความตึงที่ไม่เสถียรอาจทำให้โมดูลแก้ไขที่เลือกมาอย่างดีอ่อนประสิทธิภาพลง ในทางกลับกัน สายการผลิตที่สมดุลอาจทำให้การปรับตั้งทำซ้ำได้ง่ายขึ้นและทำให้การตัดสินใจของผู้ปฏิบัติงานเรียบง่ายขึ้น
การควบคุมสำคัญเพราะการผลิตแทบไม่เคยเป็นการผ่านม้วนคงที่เพียงม้วนเดียว ด้วยตระกูลวัสดุที่ซ้ำๆ การปรับตามสูตรและการป้อนกลับที่ชัดเจนช่วยให้ผู้ปฏิบัติงานกลับสู่การปรับที่รู้จักได้อย่างสม่ำเสมอมากขึ้น นี่คือเหตุผลหนึ่งที่ระบบอัตโนมัติของการแปรรูปคอยล์สมควรได้รับความสนใจนอกเหนือจากความเร็วสายการผลิต: ระบบอัตโนมัติที่มีประโยชน์สนับสนุนวินัยการปรับตั้ง การสังเกตกระบวนการ และการสืบย้อนคุณภาพ นอกเหนือจากความเร็วขาออก
ไม่ควรมองระบบอัตโนมัติเป็นตัวแทนของการออกแบบกลไกกระบวนการที่แข็งแกร่ง ขั้นแรกยังคงเป็นการกำหนดวัสดุ เป้าหมายคุณภาพ และเส้นทางเทคโนโลยีถัดไปให้ชัดเจน เมื่อชัดเจนแล้ว แนวคิดการควบคุมจึงสามารถระบุให้กระบวนการที่เลือกทำซ้ำได้มากขึ้น
แนวทางปฏิบัติสำหรับลูกค้าของ XIONGJIN MACHINERY
เมื่อหารือสายการผลิตใหม่กับ XIONGJIN MACHINERY ผู้ซื้อสามารถเร่งการทบทวนทางเทคนิคได้โดยจัดเตรียมรายการวัสดุตัวแทน ข้อกังวลเรื่องรูปของตัวอย่าง กระบวนการถัดไปที่วางแผน และนิยามเชิงปฏิบัติของคุณภาพผลิตภัณฑ์สำเร็จรูป วิธีนี้ช่วยให้ตัดสินใจได้ง่ายขึ้นว่าการใช้งานต้องการฟังก์ชันดัดตรงแบบกะทัดรัด โมดูลปรับเรียบที่สมบูรณ์กว่า หรือผังสายการผลิตที่ต่างออกไป
หัวใจคืออย่าสมมติว่าทุกม้วนหรือทุกการใช้งานปลายทางต้องการอุปกรณ์เดียวกัน การเลือกที่แข็งแกร่งทางเทคนิคสมดุลลักษณะวัสดุ ข้อกำหนดผลิตภัณฑ์ กำลังการผลิต การเข้าถึงเพื่อบำรุงรักษา และมูลค่าทางการค้าของผลลัพธ์ที่ดีขึ้น โครงแบบที่แน่นอน ช่วงความหนาที่ใช้ได้ และความคาดหวังประสิทธิภาพต้องยืนยันตามวัสดุและสภาวะเทคโนโลยีจริงของลูกค้า
บทสรุป
การตัดสินใจระหว่างเครื่องปรับเรียบกับเครื่องดัดตรงในที่สุดคือการตัดสินใจทางเทคโนโลยี เครื่องดัดตรงอาจเป็นคำตอบที่มีประสิทธิภาพเมื่อเป้าหมายคือการป้อนที่เสถียรและความโค้งจากม้วนที่ลดลง เครื่องปรับเรียบมักเป็นทางเลือกที่เหมาะสมกว่าเมื่อรูปร่างของแถบและความเรียบของแผ่นอยู่ใจกลางมูลค่าของขั้นตอนถัดไป เมื่อกำหนดสภาพม้วนขาเข้า เป้าหมายคุณภาพสุดท้าย และทั้งเส้นทางของสายการผลิตก่อนขอใบเสนอราคา ผู้แปรรูปให้ฐานที่ดีที่สุดแก่ผู้ผลิตอุปกรณ์สำหรับโซลูชันที่มีประสิทธิภาพและสมเหตุสมผลทางการค้า