ในสายการผลิตตัดแผ่น (Cut to Length) เครื่องตัดกำหนดจังหวะการผลิตและคุณภาพการตัด มีโครงแบบหลักสามแบบ — เครื่องหยุดแผ่น (stop shear) flying shear และ tracking shear — แต่ละแบบตอบสนองตรรกะที่ต่างกัน: หยุดแถบเพื่อตัด ตัดกลางอากาศโดยไม่หยุด หรือติดตามแถบระหว่างการตัด การเลือกให้ดีเริ่มจากการเข้าใจความต่างเหล่านี้
เครื่องหยุดแผ่น: ความแม่นยำขณะที่แถบหยุด
เครื่องหยุดแผ่นทำงานด้วยรอบคลาสสิก: แถบเดินหน้า หยุด ใบมีดตัด แล้วแถบเริ่มเดินใหม่ เป็นโครงแบบที่เรียบง่ายที่สุดและมักให้ความแม่นยำความยาวที่ยอดเยี่ยม เพราะการตัดทำขณะที่แถบนิ่ง เหมาะกับสายการผลิตความเร็วปานกลาง ความหนามากกว่า หรือการผลิตที่แต่ละแผ่นต้องการค่าความคลาดเคลื่อนแคบและความเร็วไม่ใช่สิ่งสำคัญ
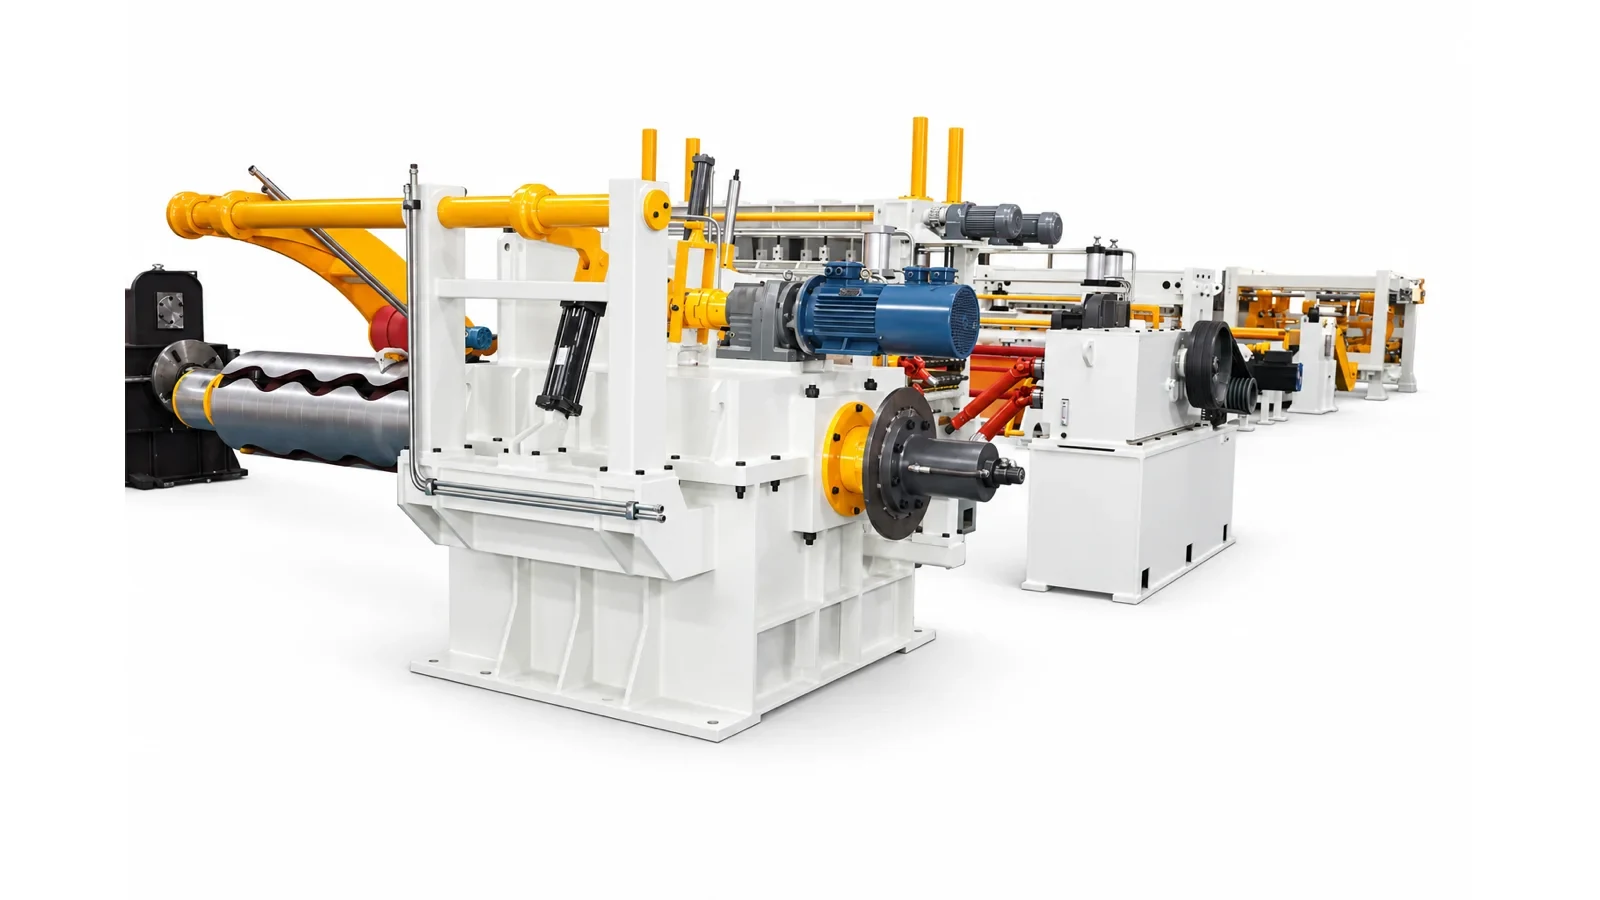
flying shear: กำลังการผลิตในการเคลื่อนที่ต่อเนื่อง
flying shear ตัดขณะที่แถบยังเคลื่อนที่: หัวตัดเร่งความเร็ว ประสานกับความเร็วของแถบ ทำการตัด แล้วกลับสู่ตำแหน่งเริ่มต้น เมื่อขจัดรอบหยุดและเริ่มใหม่ สายการผลิตรักษาการไหลต่อเนื่อง ซึ่งแปลเป็นกำลังการผลิตที่สูงขึ้นและการผ่านเครื่องปรับเรียบที่เสถียรกว่า — ข้อได้เปรียบชี้ขาดเมื่อผิวของแผ่นสำคัญ เช่น ในอลูมิเนียมหรือสแตนเลสที่มีข้อกำหนดผิวสำเร็จสูง
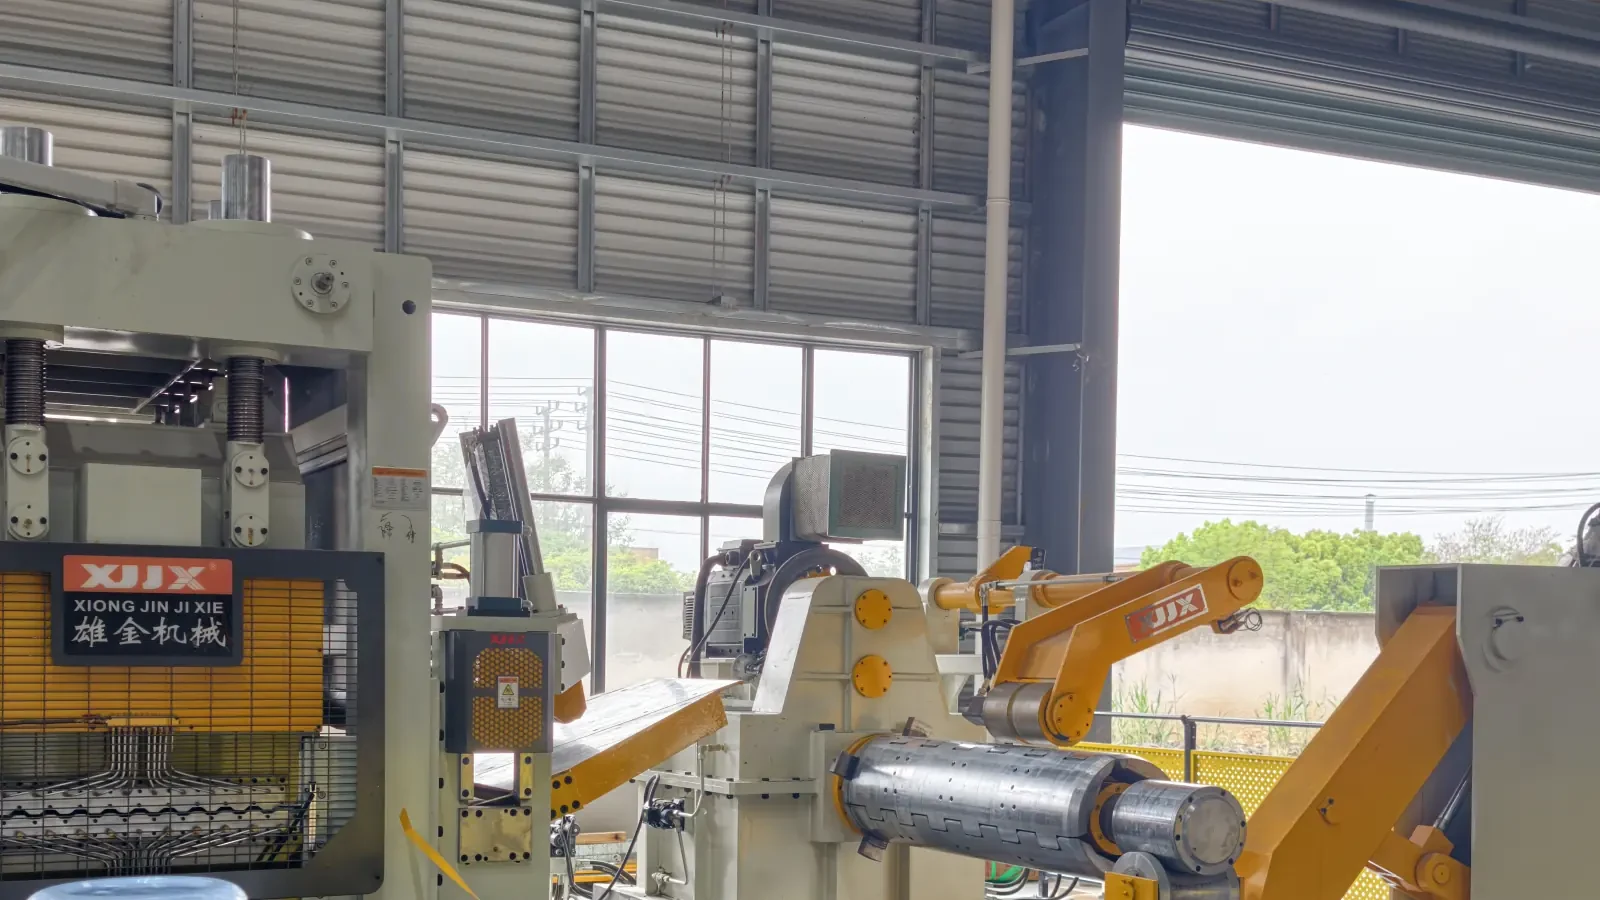
tracking shear: การประสานเต็มรูปแบบระหว่างการตัด
tracking shear ยกระดับแนวคิดไปอีกขั้น: รถเข็นตัดติดตามแถบตลอดช่วง รักษาการประสานตลอดการตัด โครงแบบนี้ผสานความต่อเนื่องของกระบวนการกับการควบคุมความยาวอย่างเข้มงวด จึงใช้ในสายการผลิตที่ต้องการทั้งความเร็วสูงและความแม่นยำมิติสูงพร้อมกัน
วิธีเลือก: สามเกณฑ์
- ความเร็วการผลิต หากสิ่งสำคัญคือปริมาณ โครงแบบตัดขณะเคลื่อนที่ — flying shear หรือ tracking shear — หลีกเลี่ยงเวลาสูญเปล่าของรอบหยุดและเริ่มใหม่
- ความหนา วัสดุ และผิวสำเร็จ ในความหนามากกว่าหรือวัสดุความแข็งแรงสูง ความแข็งแกร่งของเครื่องหยุดแผ่นมักมีน้ำหนักมากกว่าความเร็ว เมื่อผิวไม่ยอมให้มีรอยหรือค่าความคลาดเคลื่อนแคบ การตัดขณะเคลื่อนที่ปกป้องแถบ