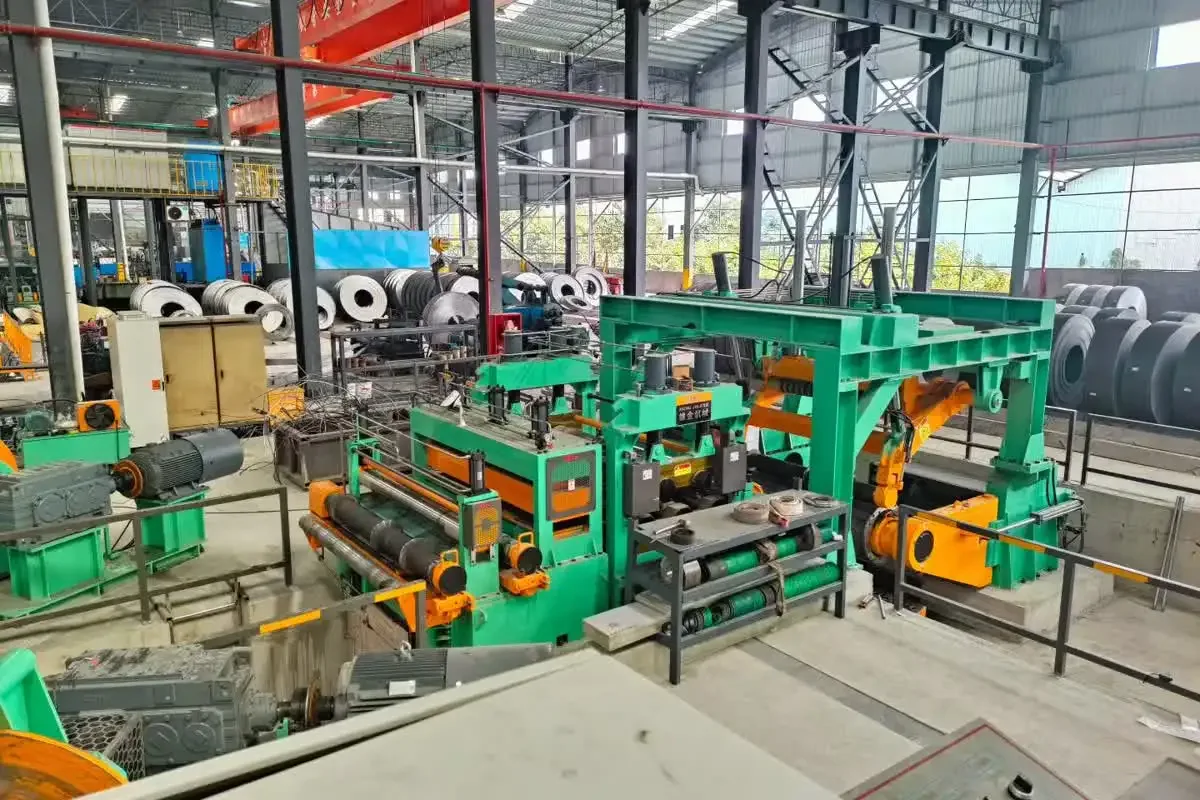
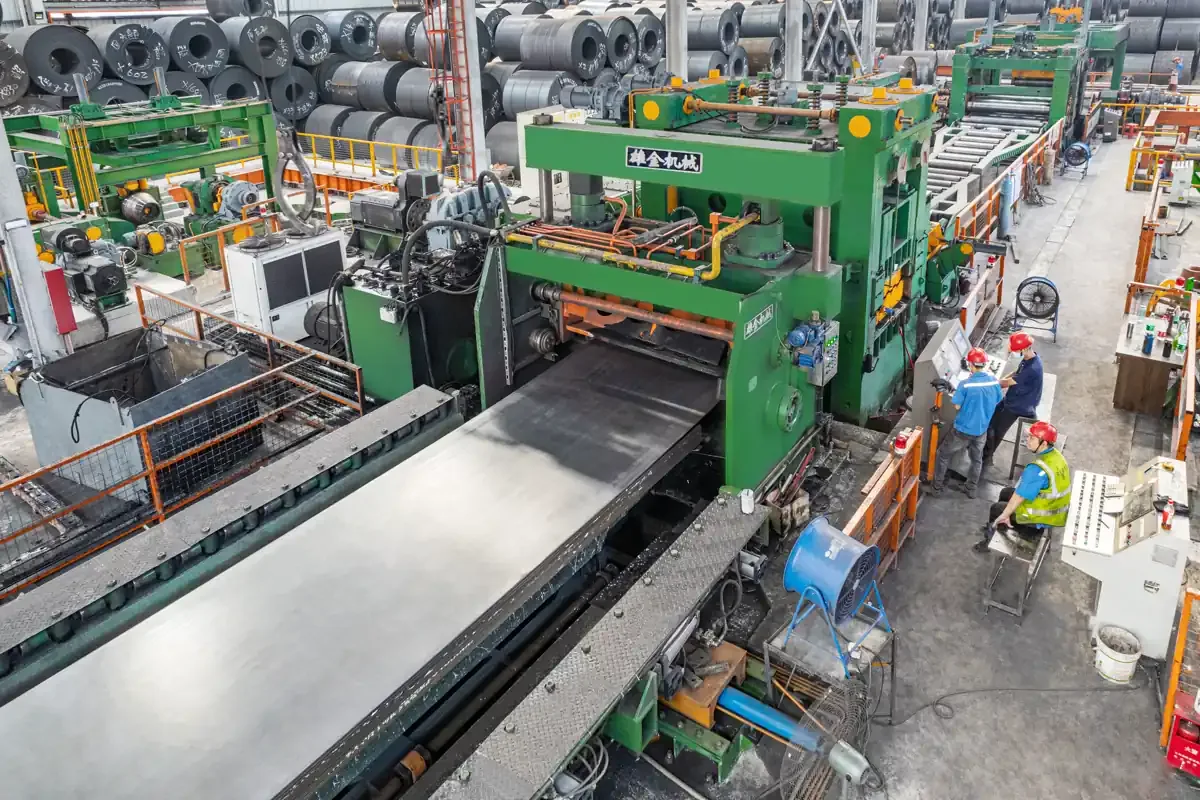
สำหรับผู้แปรรูปคอยล์ ม้วนเหล็ก 20 มม. ไม่ใช่แค่แผ่นทั่วไปที่หนาขึ้น สายการผลิตตัดแผ่นหนาที่เชื่อถือได้ต้องคลายม้วน ปรับเรียบ วัด ตัด และเรียงซ้อนวัสดุหนักโดยไม่สูญเสียการควบคุมความเรียบ ความแม่นยำความยาว หรือคุณภาพผิว สายการผลิตที่ถูกต้องถูกเลือกจากทั้งช่วงของกระบวนการ — ไม่ใช่แค่ความหนาพิกัด เกรดเหล็ก ขีดจำกัดคราก ความกว้าง น้ำหนักม้วน เส้นผ่านศูนย์กลางในและนอก ความยาวแผ่นที่ต้องการ และการแปรรูปถัดไปต้องตรวจสอบก่อนระบุอุปกรณ์
ทำไมการแปรรูปม้วนหนาต้องการแนวทางอื่น
ม้วนรีดร้อนหนาอาจนำความโค้งจากม้วน (coil set) การโก่งขวาง (crossbow) คลื่นขอบ (edge wave) และความเค้นตกค้างที่ไม่สม่ำเสมอจากช่วงหนึ่งไปอีกช่วง เมื่อแถบถูกตัดเป็นแผ่น ความเค้นเหล่านี้อาจปรากฏเป็นการบิดหรือเสียรูปเฉพาะที่ระหว่างการเชื่อม การขึ้นรูป การกลึง หรือการตัดด้วยความร้อน แผ่นที่ดูดีบนสายพานลำเลียงยังอาจเคลื่อนหรือบิดในการแปรรูปถัดไป
ความหนาขยายผลของการตัดสินใจกลไกทุกอย่าง ข้อผิดพลาดช่องว่างเล็กน้อย การรองรับที่ไม่เพียงพอ หรือความตึงขาเข้าที่ไม่เสถียร อาจส่งผลทั่วความกว้าง สำหรับวัสดุ 20 มม. คำถามไม่ใช่ว่าสายการผลิตเคลื่อนม้วนได้หรือไม่ แต่สร้างการเสียรูปที่ควบคุมได้อย่างทำซ้ำได้หรือไม่ พร้อมปกป้องลูกกลิ้ง โครงเครื่อง ไฮดรอลิก เครื่องตัด และผิววัสดุไปพร้อมกัน
สายการผลิตตัดแผ่นและการปรับเรียบแผ่นหนาทำงานอย่างไร
กระบวนการเริ่มที่โซนการจัดการม้วน รถเข็นโหลดความจุสูง แมนเดรล เครื่องคลายม้วน และระบบกดต้องรองรับม้วนอย่างปลอดภัยและป้อนเข้าสายการผลิตโดยไม่มีการเคลื่อนที่ไม่ควบคุม ลูกกลิ้งกดและการนำทางขาเข้าตั้งเส้นทางแถบที่เสถียร การจัดกึ่งกลางม้วนสำคัญยิ่งเพราะความเยื้องศูนย์ที่ขาเข้าอาจกลายเป็นความโค้งด้านข้าง (camber) ภาระขอบที่ไม่เท่ากัน หรือปัญหาความยาวการตัดภายหลัง
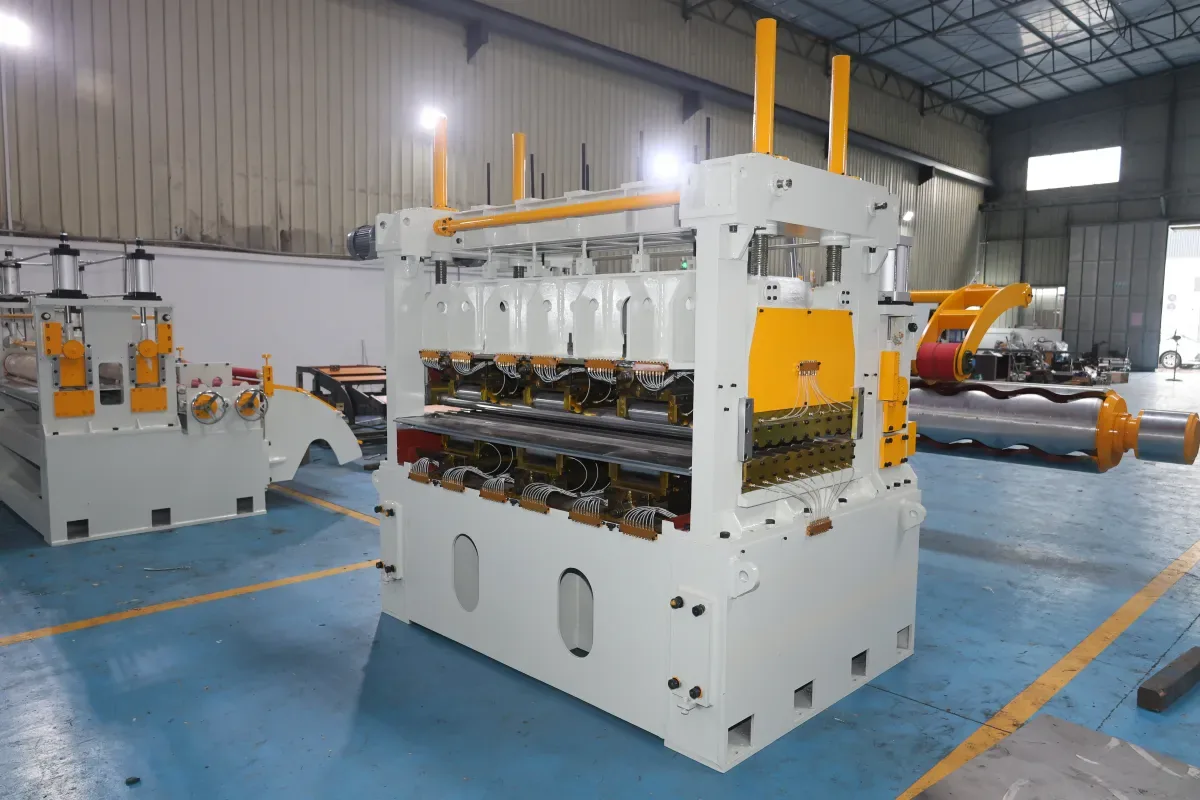
การปรับเรียบเป็นขั้นตอนกลาง เครื่องปรับเรียบหลายลูกกลิ้งดัดแถบสลับกันเหนือและใต้ขีดจำกัดครากเพื่อลดความโค้งจากม้วนและข้อบกพร่องรูปร่าง ในการแปรรูปแผ่นหนา เครื่องปรับเรียบต้องการการรองรับลูกกลิ้งที่เพียงพอ ความแข็งแกร่งของโครงเครื่อง การปรับไฮดรอลิก และวิธีการปรับที่สะท้อนเกรดและความหนาจริงของวัสดุ เป้าหมายไม่ใช่แรงกดสูงสุด แต่เป็นการเสียรูปพลาสติกที่สม่ำเสมอทั่วความกว้างและตลอดความยาว พร้อมรูปขาออกที่ควบคุมได้และความเค้นตกค้างที่ยอมรับได้
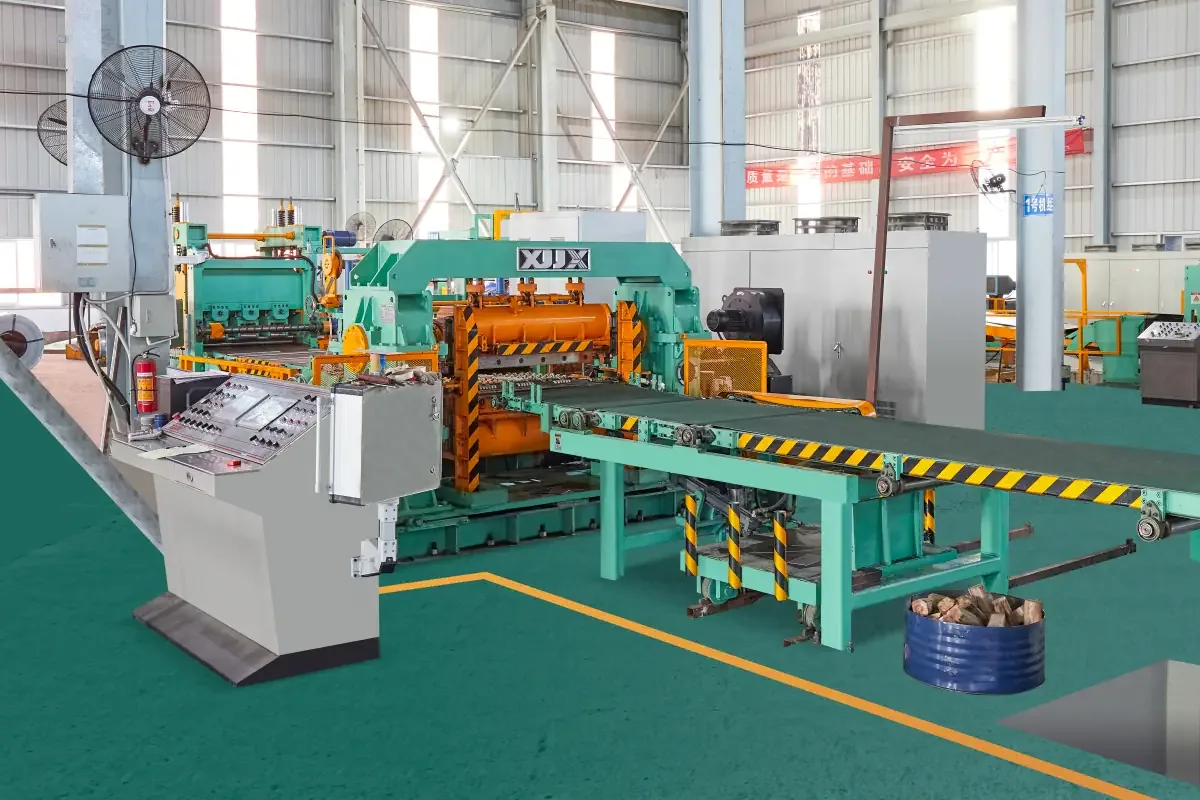
หลังการปรับเรียบ โซนวัดและตัดเปลี่ยนแถบต่อเนื่องเป็นแผ่นเชิงพาณิชย์ ขึ้นอยู่กับความยาวที่ต้องการ จังหวะการผลิต และลักษณะวัสดุ สายการผลิตอาจใช้เครื่องหยุดแผ่น เครื่องติดตาม (tracking shear) หรือโครงแบบการตัดอื่นที่ออกแบบมา ความแม่นยำการป้อน ช่องว่างเครื่องตัด สภาพใบมีด และการประสานระหว่างระบบวัดกับเครื่องตัดมีอิทธิพลต่อขอบสำเร็จรูป การลำเลียง การจัดสี่เหลี่ยม และการเรียงซ้อนต้องจัดการปริมาณแผ่นหลังจากนั้นโดยไม่ทำลายขอบหรือปล่อยให้เลื่อน
ปัจจัยทางเทคนิคที่ตัดสินประสิทธิภาพสายการผลิต
- แรงและความแข็งแกร่งเชิงโครงสร้าง พิจารณาความหนา ความกว้าง ขีดจำกัดคราก เส้นผ่านศูนย์กลางลูกกลิ้ง แรงกดปรับเรียบ และแรงที่คาดการณ์ กำลังพิกัดสูงไม่เพียงพอหากโครงเครื่อง ลูกกลิ้ง หรือไฮดรอลิกเสียรูปภายใต้ภาระ
- ความตึงและการนำทางที่เสถียร เบรกของเครื่องคลายม้วน แรงกดของลูกกลิ้งกด การนำทางขอบ และการควบคุมความตึงต้องประสานกันเพื่อไม่ให้แถบโก่ง เบี่ยง หรือเป็นรอย
- การเลือกเครื่องตัดและคุณภาพขอบ ช่องว่างใบมีด ความแข็งแกร่งของเครื่องตัด สภาพใบมีด และจังหวะการตัดต้องตรวจสอบด้วยวัสดุตัวแทน ไม่สมมติจากค่าแค็ตตาล็อก
- การวัดและระบบอัตโนมัติ เอนโค้ดเดอร์ การวัดความยาว การจัดการสูตร และอินเตอร์ล็อกให้ความทำซ้ำได้แก่สายการผลิตและช่วยให้เปลี่ยนได้อย่างปลอดภัยเมื่อความหนาหรือเกรดแปรผัน
- การลำเลียงและการบำรุงรักษา รถเข็นม้วน โต๊ะถ่ายโอน เครื่องเรียงซ้อน การจัดการเศษขอบ และจุดยกต้องมีขนาดตามน้ำหนักจริง การเปลี่ยนลูกกลิ้งและการเข้าถึงไฮดรอลิกส่งผลต่อเวลาทำงานตลอดอายุการใช้งาน
ข้อพิจารณาตามวัสดุ
เหล็กรีดร้อนอาจนำตะกรัน ขีดจำกัดครากที่แปรผัน และความเค้นตกค้างที่ไม่สม่ำเสมอมาด้วย เกรดความแข็งแรงสูงอาจต้องการแรงขึ้นรูปมากขึ้นและสภาวะการทำงานที่ระมัดระวังกว่า สแตนเลส ไทเทเนียม และทองแดงมีพฤติกรรมต่างกันในการคืนตัวสปริง (springback) แรงเสียดทาน ความอ่อนไหวของผิว และการแข็งตัวจากการเสียรูป สายการผลิตสำหรับหลายตระกูลวัสดุต้องออกแบบบนช่วงเกรดที่บันทึกไว้และวิธีการเปลี่ยนที่ชัดเจน อย่าสมมติว่าการปรับเดียวให้ผลเดียวกันกับทุกวัสดุ
โครงการที่เผยแพร่ของ XIONGJIN — โครงการสายการผลิตตัดแผ่น 1850 มม. และโครงการ flying shear 1650 — แสดงให้เห็นว่าความกว้าง ช่วงความหนา และวิธีการตัดถูกถือเป็นข้อมูลป้อนเฉพาะโครงการ สำหรับการใช้งานตัดแถบแผ่นหนา โครงการตัดแถบแผ่นหนา 2000 มม. ให้จุดอ้างอิงอีกจุด เหล่านี้เป็นตัวอย่างอุปกรณ์รายโครงการ ไม่ใช่พารามิเตอร์ทั่วไปสำหรับการใช้งานเหล็ก 20 มม. ทุกกรณี
ผู้ซื้อควรระบุสเปกสายการผลิต 20 มม. อย่างไร
เริ่มด้วยเมทริกซ์วัสดุ: ความหนาต่ำสุดและสูงสุด ความกว้าง เกรด ขีดจำกัดคราก น้ำหนักม้วน ขนาดม้วน สภาพผิว และส่วนผสมผลิตภัณฑ์รายเดือนที่คาดการณ์ เพิ่มความยาวแผ่นสำเร็จรูป ค่าความคลาดเคลื่อนความกว้าง เป้าหมายความเรียบ ข้อกำหนดขอบตัด วิธีการเรียงซ้อน ความเร็วสายการผลิต และสภาวะเครน พื้นที่ และไฟฟ้าที่มีอยู่ ขอให้ผู้ผลิตยืนยันการคำนวณแรง การออกแบบลูกกลิ้งและโครงเครื่อง ความสามารถของเครื่องตัด ปรัชญาการควบคุม ฟังก์ชันความปลอดภัย และขั้นตอนการทดสอบด้วยวัสดุตัวแทน
การทดสอบด้วยตัวอย่างมีคุณค่าเมื่อสายการผลิตต้องสลับระหว่างม้วนรีดร้อนหนักกับผลิตภัณฑ์ที่บางกว่าหรือแข็งแรงกว่า สามารถแสดงว่ากลยุทธ์การปรับเรียบที่เสนอควบคุมความเรียบโดยไม่ทิ้งรอยมากเกินไปหรือไม่ เครื่องตัดได้ขอบที่ต้องการหรือไม่ และเครื่องเรียงซ้อนจัดการแผ่นสำเร็จรูปได้อย่างเชื่อถือได้หรือไม่ ความใช้ได้ที่แน่นอนของโครงแบบ 20 มม. ใดๆ ยังขึ้นอยู่กับการตรวจสอบวัสดุและการออกแบบสายการผลิต
บทสรุป
สายการผลิตตัดแผ่นและปรับเรียบแผ่นหนาคือระบบที่ประสานกันของการจัดการม้วน การเสียรูปที่ควบคุม การวัด การตัด การเรียงซ้อน และระบบอัตโนมัติ สำหรับม้วนเหล็ก 20 มม. การตัดสินใจซื้อที่แข็งแกร่งที่สุดอยู่บนทั้งช่วงของกระบวนการและหลักฐานการทดสอบ — ไม่ใช่แค่ป้ายความหนา การระบุสเปกอย่างรอบคอบช่วยให้ศูนย์บริการผลิตแผ่นที่เรียบและสม่ำเสมอมากขึ้น พร้อมปกป้องอุปกรณ์ ผู้ปฏิบัติงาน และกำลังการผลิตของขั้นตอนถัดไป